


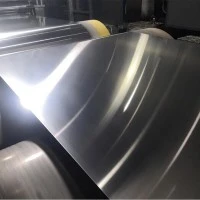


Alumiinifoliorullan erikoisominaisuudet
Kaksoiskalvojen valmistuksessa alumiinifolion valssaus jaetaan kolmeen prosessiin: karkeavalssaus, välivalssaus ja viimeistelyvalssaus. Teknisestä näkökulmasta se voidaan jakaa karkeasti valssausulostulon paksuuden mukaan. Yleinen luokitusmenetelmä on, että ulostulon paksuus on suurempi tai yhtä suuri kuin {{0}}.05 mm on karkeaa valssausta, ulostulon paksuus välillä 0,013 - 0,05 on keskitasoa valssaus, ja yksittäinen lopputuote ja kaksoisvalssattu lopputuote, jonka ulostulopaksuus on alle 0,013 mm, ovat viimeistelyvalssattuja. Karkean valssauksen ja alumiinilevyn ja -nauhan valssausominaisuudet ovat samanlaiset. Paksuuden säätö riippuu pääasiassa valssausvoimasta ja jälkijännityksestä. Karkean valssauksen paksuus on hyvin pieni. Sen valssausominaisuudet ovat täysin erilaiset kuin alumiinilevyn ja -nauhan valssauksessa. Sillä on alumiinifolion rullan ominaisuudet. Sen erityispiirteet sisältävät pääasiassa seuraavat näkökohdat:

(1) Alumiinilevy ja nauhavalssaus. Alumiininauhan ohuemman tekeminen riippuu pääasiassa valssausvoimasta, joten levypaksuuden automaattinen ohjausmenetelmä perustuu vakiorullaväliin AGC:n pääohjausmenetelmänä. Vaikka valssausvoima muuttuu, paksuus voidaan saada säätämällä telaväliä milloin tahansa niin, että telaväli pysyy tietyssä arvossa. Tasainen levy- ja nauhamateriaali. Kun alumiinifolio valssataan keskiviimeistelylle valssaukseen, koska alumiinifolion paksuus on erittäin ohut, valssausvoima kasvaa valssauksen aikana, jolloin telan on helpompi tuottaa elastista muodonmuutosta kuin valssatun materiaalin plastista muodonmuutosta. Rullan elastista litistymistä ei voida jättää huomiotta, telan elastinen rullautuminen ja litistyminen määrää sen, että alumiinifolion valssauksessa vierintävoima ei enää näytä samaa roolia kuin valssauslevyt. Alumiinifolion valssaus on yleensä rullavälitöntä valssausta vakiopaineolosuhteissa, ja alumiinifolion paksuutta säädetään. Riippuu pääasiassa kireyden ja vierintänopeuden säätämisestä.
(2) Päällekkäinen valssaus. Erittäin ohuelle alumiinifoliolle, jonka paksuus on alle 0.012 mm (paksuus on suhteessa työrullan halkaisijaan), rullan joustavuuden vuoksi sitä on erittäin vaikea rullata. se yhdellä arkilla. Siksi käytetään kaksoisvalssausmenetelmää, eli menetelmää lisätä voiteluöljyä kahden alumiinifolion väliin ja sitten rullata ne yhteen (kutsutaan myös pinorullaukseksi). Laminoitu valssaus ei ainoastaan voi rullata erittäin ohutta alumiinifoliota, jota ei voida valmistaa yhdellä valssauksella, vaan myös vähentää nauhakatkojen määrää ja parantaa työn tuottavuutta. Tätä prosessia voidaan käyttää yksipuolisen 0,006–0,03 mm:n alumiinifolion massatuotantoon.
(3) Nopeusvaikutus. Alumiinifolion valssausprosessin aikana ilmiötä, jossa kalvon paksuus ohenee valssausasteen kasvaessa, kutsutaan nopeusvaikutukseksi. Nopeusvaikutusmekanismin selitys vaatii vielä syvällistä tutkimusta. Nopeusvaikutuksen syiden uskotaan yleensä olevan seuraavat

kolme näkökohtaa:
1) Työtelan ja valssausmateriaalin välinen kitkatila muuttuu. Kun rullausnopeus kasvaa, tuodun voiteluöljyn määrä kasvaa, mikä aiheuttaa telan ja valssausmateriaalin välisen voitelutilan muuttumisen. Kitkakerroin pienenee, öljykalvo paksunee ja alumiinifolion paksuus ohenee.
2) Muutokset itse valssaamossa. Sylinterilaakereita käyttävässä valssaamossa valssausnopeuden kasvaessa telan kaula kelluu laakerissa, jolloin kaksi vuorovaikutuksessa olevaa kuormitettua telaa siirtyvät lähemmäksi toisiaan.
3) Käsittelypehmennys, kun materiaali muuttaa muotoaan valssaamalla. Nopean alumiinifoliovalssaimen valssausnopeus on erittäin korkea. Kun valssausnopeus kasvaa, valssauksen muodonmuutosvyöhykkeen lämpötila nousee. Laskelmien mukaan metallin lämpötila muodonmuutosvyöhykkeellä voi nousta 200 asteeseen, mikä vastaa välipalautushehkutusta, mikä aiheuttaa valssattujen materiaalien prosessipehmenemisilmiön.
Alumiinifolion valssausprosessien periaatteiden kehittäminen
① Kokonaisprosessointinopeuden määrittäminen Kokonaisprosessointinopeus viittaa kalvon kokonaismuodonmuutosasteeseen uudelleenkiteytyshehkutuksen jälkeen, kunnes lopputuote on rullattu. Yleisesti ottaen 1 sarjan kokonaiskäsittely voi nousta yli 99 %:iin, ja jotkut 8 sarjan tuotteet voivat myös saavuttaa tämän arvon. Alumiiniseosfolion kokonaiskäsittelynopeus on kuitenkin yleensä alle 90%.
② Prosessointinopeuden määrittäminen Läpikäsittelynopeuden määrittäminen on valssausprosessin ydin. Puhtaalla alumiinisarjan tuotteilla passinkäsittelyaste voi olla 65%. Ei ole suositeltavaa käyttää liian suurta terästä ensimmäisellä läpikäynnillä aihion hehkutuksen jälkeen. Käsittelyaste on yleensä noin 50 %.
Valssauksen paksuus
Paksuuden mittausmenetelmiä alumiinifolion valssauksen aikana ovat pääasiassa pyörrevirtapaksuuden mittaus, isotooppisäteen paksuuden mittaus ja röntgenpaksuuden mittaus. Röntgenpaksuuden mittaus on yleisimmin käytetty paksuuden mittausmenetelmä alumiinifolion valmistuksessa, erityisesti nopeissa alumiinifolion valssaamoissa. Paksuudensäätömenetelmät alumiinifolion valssauksen aikana: vierintävoiman säätö, jännityksen säätö, vierintänopeuden säätö, kireys/nopeus, nopeus/kireyden säätö.


